本文介绍两种工艺的基本原理、区别和适用条件。液体硅胶与固体硅胶属于材料分类,不能直接当作两种成型工艺的同义词。
两种工艺最基本的区别是什么?
硅胶模压成型通常把准备好的胶料放入打开的模腔,再合模施加压力并加热固化。硅胶注射成型则通过供料系统,把材料送入已经闭合的模腔,再完成固化。常见液态硅胶注射成型使用计量与混合系统处理LSR;HCR也可以采用注射路线。来源:Elkem官方硅橡胶材料与加工路线介绍
因此,理解一种成型方案时,应同时看材料和加工方法,例如“某牌号HCR材料+模压工艺”。只说“固体方案”或“液体方案”,还不足以说明完整的加工流程。
工艺名称只说明基本路线。模具结构、穴数、进料方式、脱模与后处理是否适配,还需要继续评估。
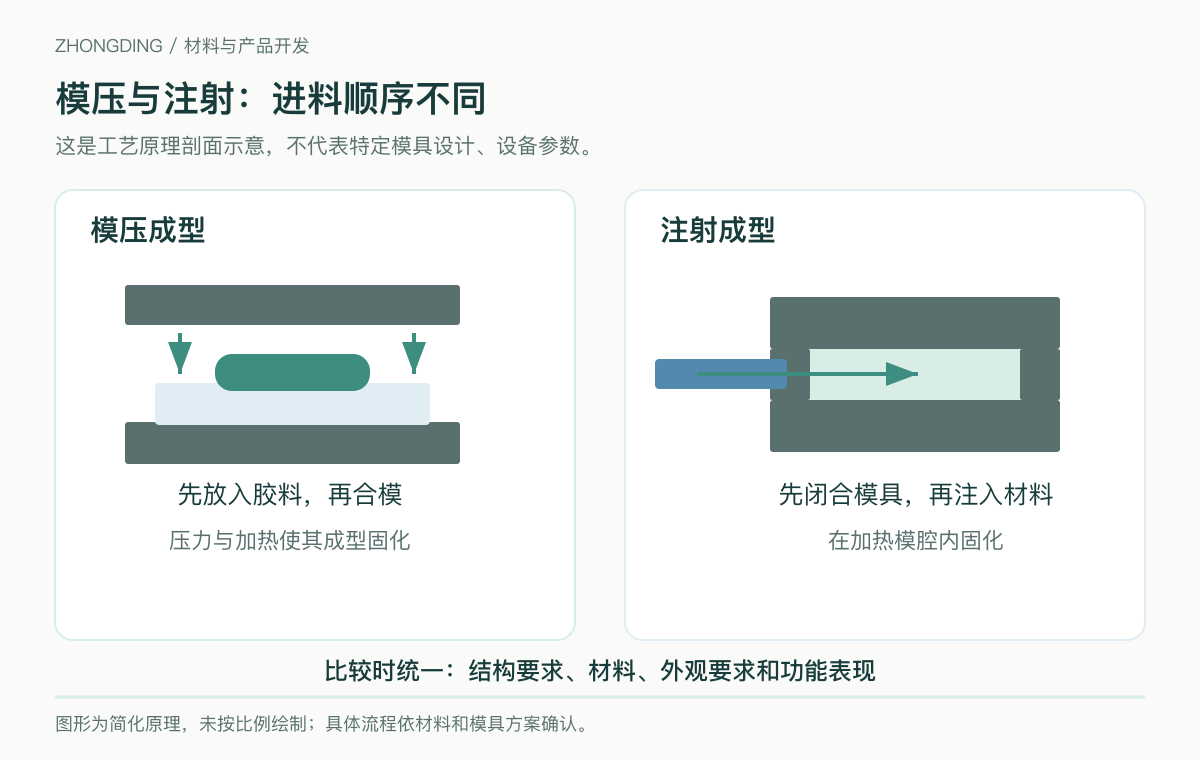
图2:两种工艺的简化原理;成品质量还取决于材料、模具与过程控制。
先看产品哪里难做,而不是先问哪台机器更先进
对一个硅胶零件,外形复杂不一定就是最重要的难点。真正影响交付的,可能是一圈功能边、一处薄连接、一条不能明显凸起的分型痕,或者与另一个零件配合的尺寸。
建议在图纸上标出三类位置:
| 位置类型 | 需要说明的内容 | 比较方案时关注什么 |
|---|---|---|
| 功能位置 | 贴合、密封、扣合或按压区域 | 缺陷和尺寸变化是否影响功能 |
| 外观位置 | 用户可见、触摸或拍摄区域 | 分型线、浇口痕、修边与色差要求 |
| 脆弱位置 | 薄边、细柱、连接处 | 脱模和后处理是否容易造成损伤 |
这张图能帮助双方讨论同一个问题。只说“不能有毛边”,可能把正常分型痕、需要控制的硅胶飞边和影响装配的缺陷混为一谈。应明确位置、检查方式与可接受状态,而不是写无法复现的笼统要求。
自动化不能替代模具和工艺验证
硅胶缺胶、硅胶气泡和飞边,并不是看到一种缺陷就能直接判断是哪一个参数有问题。设备厂商YIZUMI的LSR排查资料指出,材料输送、混合、模具排气、闭合状态和温度等环节均可能参与形成缺陷。来源:YIZUMI液态硅胶注射缺陷排查
从采购和项目管理角度,值得要求的是“问题定位证据”,而不是要求供应商盲目加大压力或延长时间。可以询问:缺陷是否固定发生在某一位置?是否集中于某一个模穴?连续生产与重新开机后是否相同?纠正之后,是否引入了另一种问题?
一件精心挑选的漂亮样品,不能完整说明量产稳定性。比较方案时,可协商检查连续生产的一组样品,并保留模穴或批次信息。样本数量与验证强度按项目风险商定,不设一个适用于所有硅胶产品的固定数字。
为什么同一件产品,也可能有不同的合理答案?
如果产品还在修改结构,首先要确认关键部位能否成型、脱模后是否完整,以及样品能否实现预期功能。结构每次变化,都可能需要重新检查进料、排气和脱模条件。
如果结构已经稳定,就应进一步观察连续生产时的尺寸、外观和功能是否一致,以及修边、后处理是否会改变成品状态。一件样品能够成型,与持续生产出稳定的成品,是两个不同的验证问题。
如果外观要求很高,应把外观面、硅胶分型线和修边要求写入两套方案的同一验收表。如果有装配要求,还要统一硅胶尺寸测量的状态与方法。柔软零件在受力情况下测到的尺寸,不能随意与自由状态尺寸混用。国际标准化组织(ISO)发布的ISO 23529:2016,其公开摘要涵盖橡胶试样的制备、测量、储存与调节。采购验样时,建议双方另行约定适用的测量力、治具与测量状态;这里不将这些建议表述为已核实的标准具体条款。来源:ISO 23529:2016官方摘要
众鼎能怎样帮助您判断成型方案?
众鼎团队拥有多年硅胶产品制造经验,沟通时会把材料、结构、模具和样品表现放在一起看。
如果您拿着一张结构图或一件参考样品,却不清楚该采用哪种成型方式,可以先向众鼎说明产品用途、关键尺寸、外观面和装配要求。我们的硅胶产品开发与制造服务衔接结构沟通、模具、样品和生产,便于把“选择工艺”落到具体零件上讨论。
在方案沟通中,可共同梳理容易缺胶的细部、分型线位置、脱模与修边要求,并用样品确认外观和功能。这样能帮助客户把“做得出来”与“满足使用要求”分开检查。具体采用哪种材料与工艺,仍以结构评审和样品结果确认。
了解工艺时,先记住这几个判断依据
看一种工艺是否适合产品,可以依次确认:材料能否按预定方式进料和固化;关键结构是否便于充填、排气与脱模;分型线和浇口位置是否影响外观或功能;成型后的尺寸和装配表现是否稳定。
模压和注射都是硅胶制品的成型路线。认识它们的区别,重点是理解材料如何进入模腔,以及材料、模具和过程条件怎样共同影响最终产品。